مقدمه
یک قطعه فولادی ریختهگریشده زمانی ارزش واقعی خود را نشان میدهد که بتواند در شرایط کاری دشوار، تحت بارهای مکانیکی، ضربه و سایش، عملکرد قابلقبولی داشته باشد. ظاهر مناسب و ابعاد دقیق، هرچند ضروری هستند، بهتنهایی تضمین نمیکنند که قطعه در طول عمر کاری خود نیز قابلاعتماد باقی بماند. بخشی از عواملی که بر عملکرد نهایی تأثیر میگذارند، درون قطعه شکل میگیرند و ممکن است حتی با بازرسی چشمی قابلشناسایی نباشند.
کیفیت در ریختهگری فولاد، حاصل یک مرحله خاص یا صرفاً انتخاب یک آلیاژ گرانتر نیست؛ بلکه نتیجه هماهنگی میان طراحی قطعه، ترکیب شیمیایی فولاد، کنترل مذاب، طراحی قالب و سیستم راهگاهی، شرایط انجماد، عملیات حرارتی و بازرسی نهایی است. هرگونه ضعف در یکی از این مراحل میتواند بر نتیجه نهایی تأثیر بگذارد.
شرکت استیلریزان در زمینه تولید فولادهای آلیاژی و قطعات فولادی سفارشی فعالیت میکند. در این مقاله، مهمترین عوامل مؤثر بر کیفیت قطعات فولادی ریختهگریشده را با تکیه بر مبانی متالورژی و منابع تخصصی صنعت بررسی میکنیم؛ عواملی که شناخت آنها برای تولیدکنندگان، مهندسان طراح و خریداران قطعات صنعتی اهمیت دارد.
۱. طراحی قطعه؛ کیفیت پیش از آغاز ذوب شکل میگیرد
یکی از مهمترین مراحل تولید قطعه ریختهگریشده، طراحی صحیح هندسه آن است. برخلاف تصور رایج، تمام مشکلات کیفی از مرحله ذوب یا ریختن مذاب آغاز نمیشوند. گاهی هندسه نامناسب قطعه، از همان ابتدا شرایطی ایجاد میکند که دستیابی به یک ریختهگری سالم را دشوار میسازد.
فولاد هنگام انجماد و سردشدن دچار انقباض حجمی میشود. برای جبران انقباض در مرحله انجماد، باید مذاب کافی به نواحی در حال انجماد برسد. اگر شکل قطعه یا نحوه قرارگیری مقاطع ضخیم بهگونهای باشد که مسیر تغذیه زودتر از موعد بسته شود، احتمال تشکیل حفرههای انقباضی و تخلخل افزایش مییابد.
به همین دلیل، در طراحی قطعات ریختهگری از تغذیهکنندهها یا رایزرها استفاده میشود. این بخشها مخزنی از مذاب هستند که در مرحله انجماد، فلز موردنیاز را به نواحی مستعد انقباض میرسانند. محل قرارگیری و ابعاد آنها باید با توجه به هندسه قطعه و رفتار حرارتی مقاطع تعیین شود.
تغییرات ناگهانی ضخامت نیز میتوانند فرآیند انجماد را پیچیده کنند. نواحی ضخیم و نازک با سرعت یکسانی سرد نمیشوند و این تفاوت ممکن است باعث ایجاد نقاط داغ، محدودشدن مسیر تغذیه یا افزایش تنشهای موضعی شود. طراحی مناسب معمولاً بر انتقال تدریجی ضخامت، پرهیز از تمرکز غیرضروری جرم و امکان تغذیه مؤثر مقاطع ضخیم تأکید دارد.
ضخامت دیوارهها، شعاع گوشهها، محل سطوح ماشینکاری و دسترسی به حفرههای داخلی نیز باید از ابتدا در نظر گرفته شوند. امکان تولید یک مقطع نازک به روش ریختهگری به نوع فولاد، ابعاد قطعه، فاصله از راهگاه، دمای مذاب و ویژگیهای فرآیند بستگی دارد؛ بنابراین نمیتوان یک حداقل ضخامت ثابت را برای تمام قطعات فولادی تعیین کرد.
نکته کلیدی: همکاری میان طراح و متخصص ریختهگری، پیش از ساخت قالب، میتواند احتمال بروز عیوب و هزینه اصلاحات بعدی را کاهش دهد.
۲. ترکیب شیمیایی و تمیزی مذاب؛ پایه خواص فولاد
خواص مکانیکی فولاد، از جمله استحکام، سختی، چقرمگی و مقاومت به سایش، به ترکیب شیمیایی، ریزساختار و شرایط فرآوری آن وابسته است. انتخاب ترکیب شیمیایی مناسب باید از شرایط واقعی کار قطعه آغاز شود، نه صرفاً از تمایل به استفاده از عناصر آلیاژی بیشتر.
عناصر آلیاژی میتوانند سختپذیری، استحکام، چقرمگی و رفتار سایشی فولاد را تغییر دهند؛ اما افزایش مقدار آنها لزوماً به بهبود همزمان تمام خواص منجر نمیشود. انتخاب صحیح باید میان ویژگیهای موردنیاز و محدودیتهای تولید، عملیات حرارتی و هزینه تعادل برقرار کند.
برای مثال، در قطعاتی که در معرض سایش و ضربه همزمان قرار دارند، تنها افزایش سختی کافی نیست. ماده باید بتواند در برابر سایش مقاومت کند و در عین حال، چقرمگی مناسبی برای تحمل ضربه داشته باشد. میزان اهمیت هر ویژگی به نوع بارگذاری، جنس ماده مقابل، دما و شرایط محیط کار بستگی دارد.
نقش عناصر ناخواسته و آخالهای غیرفلزی
مذاب فولاد علاوه بر عناصر اصلی و آلیاژی، ممکن است حاوی اکسیژن، گوگرد، فسفر، هیدروژن و ترکیبات غیرفلزی باشد. کنترل این عوامل برای دستیابی به خواص مطلوب و کاهش احتمال عیوب ضروری است.
اکسیژن محلول در فولاد مذاب را میتوان با عملیات اکسیژنزدایی کنترل کرد. در این فرآیند، عناصری مانند آلومینیوم، سیلیسیم و منگنز، متناسب با ترکیب فولاد و روش تولید، به کاهش اکسیژن محلول کمک میکنند. محصولات حاصل ممکن است به شکل آخالهای اکسیدی در مذاب باقی بمانند یا با مدیریت مناسب فرآیند از آن جدا شوند.
بااینحال، اکسیژنزدایی بهتنهایی تضمینکننده تمیزی نهایی فولاد نیست. تماس مجدد مذاب با هوا در هنگام انتقال یا پرکردن قالب میتواند باعث اکسیداسیون مجدد و تشکیل آخالهای جدید شود.
آخالهای غیرفلزی، مانند اکسیدها و سولفیدها، از نظر تعداد، اندازه، شکل، ترکیب و نحوه توزیع اهمیت دارند. آخالهای درشت یا نامناسب ممکن است به تمرکز تنش کمک کنند و بر چقرمگی، شکلپذیری و مقاومت به خستگی اثر منفی بگذارند.
بنابراین، کنترل کیفیت مذاب فقط به بررسی آنالیز شیمیایی محدود نمیشود؛ مدیریت آخالها و جلوگیری از ورود مجدد محصولات اکسیداسیون نیز بخشی از فرآیند تولید فولاد باکیفیت است.
۳. کنترل هیدروژن و سایر گازهای موجود در مذاب
گازهای محلول در مذاب میتوانند در شرایط خاص به تشکیل تخلخل گازی یا سایر عیوب مرتبط با گاز منجر شوند. هیدروژن به دلیل رفتار انحلالی خود در فولاد و توانایی نفوذ در ساختار فلزی، از اهمیت ویژهای برخوردار است.
در برخی شرایط، تجمع هیدروژن میتواند خطر ترکخوردگی هیدروژنی را افزایش دهد. شدت این خطر به عواملی مانند مقدار هیدروژن، ریزساختار، تنشهای موجود، استحکام فولاد و شرایط محیطی بستگی دارد.
کنترل هیدروژن از انتخاب مواد اولیه خشک و مناسب آغاز میشود. رطوبت مواد شارژ، فروآلیاژها و برخی مواد مصرفی فرآیند میتواند یکی از منابع ورود هیدروژن باشد. شرایط ذوب، انتقال مذاب و نوع تجهیزات نیز بر میزان جذب یا حذف گازها اثر میگذارند.
بسته به نوع فولاد و الزامات تولید، روشهایی مانند گاززدایی با گاز بیاثر یا فرآیندهای خلأ ممکن است برای کاهش گازهای محلول به کار گرفته شوند. انتخاب روش مناسب باید بر اساس مشخصات آلیاژ، ابعاد قطعه و سطح کیفیت موردنیاز انجام شود.
در قطعات سنگین و ضخیم، کنترل شرایط انجماد و ارزیابی خطر عیوب داخلی اهمیت بیشتری پیدا میکند. بااینحال، نباید تمام مشکلات قطعات بزرگ را صرفاً به هیدروژن نسبت داد؛ انقباض، جدایش عناصر، آخالها و شرایط نامناسب تغذیه نیز میتوانند در کیفیت نهایی نقش داشته باشند.
۴. قالب ماسهای، ماهیچهها و مدیریت گازهای حاصل از قالب
در بسیاری از فرآیندهای ریختهگری فولاد، از قالبهای ماسهای و ماهیچهها برای ایجاد شکل بیرونی و حفرههای داخلی قطعه استفاده میشود. کیفیت این اجزا مستقیماً بر نحوه پرشدن قالب، کیفیت سطح و احتمال تشکیل برخی عیوب تأثیر میگذارد.
هنگام تماس مذاب داغ با قالب، مواد آلی موجود در برخی چسبها تجزیه میشوند و گاز تولید میکنند. اگر گازهای حاصل نتوانند بهموقع از قالب خارج شوند، ممکن است وارد مذاب شوند یا در مرز میان فلز و قالب محبوس بمانند. نتیجه احتمالی، تشکیل تخلخل گازی یا عیوب سطحی است.
از طرف دیگر، مقاومت ناکافی ماسه در برابر جریان مذاب میتواند به فرسایش قالب و ورود ذرات ماسه به قطعه منجر شود. این مشکل ممکن است به شکل ناخالصیهای ماسهای یا عیوب سطحی ظاهر شود.
برای کاهش این خطرها، چند عامل اهمیت دارند:
- انتخاب نوع ماسه و چسب متناسب با دمای ریختن و ابعاد قطعه
- کنترل رطوبت مواد قالبگیری و مواد اولیه
- طراحی مناسب مسیرهای خروج گاز
- تأمین استحکام کافی قالب و ماهیچه
- جلوگیری از فرسایش موضعی قالب در اثر جریان شدید مذاب
هیچیک از این اقدامات بهتنهایی کافی نیست. عملکرد مناسب قالب نتیجه هماهنگی میان مواد مصرفی، طراحی، آمادهسازی و شرایط واقعی ریختن است.
۵. سیستم راهگاهی و شرایط ریختن؛ اهمیت کنترل جریان مذاب
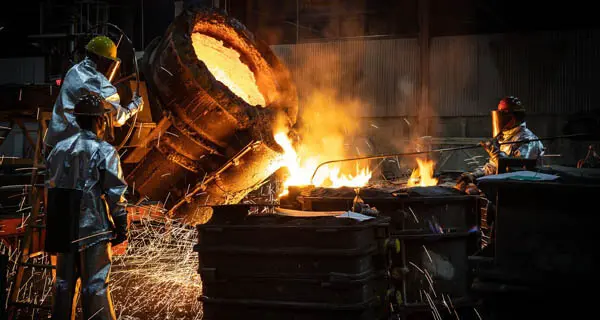
سیستم راهگاهی، مسیر ورود مذاب از پاتیل به حفره قالب را فراهم میکند. طراحی این سیستم فقط برای رساندن فلز به تمام بخشهای قطعه نیست؛ بلکه باید شرایطی ایجاد کند که قالب با سرعت و الگوی مناسب پر شود و احتمال ورود هوا، تشکیل آخال و فرسایش قالب کاهش یابد.
جریان بیشازحد آشفته میتواند باعث بهدامافتادن هوا و تشکیل فیلمهای اکسیدی شود. در برخی مطالعات ریختهگری، این فیلمها با عنوان بایفیلم شناخته میشوند. چنین ناپیوستگیهایی ممکن است بهعنوان نقاط تمرکز تنش عمل کنند و در شرایط بارگذاری مناسب، زمینه آغاز ترک یا افت خواص مکانیکی را فراهم آورند.
در مقابل، سرعت بسیار پایین یا شرایط نامناسب پرشدن نیز میتواند به سردشدن زودهنگام مذاب و تشکیل عیوبی مانند ناقصپرشدن قالب یا درز سرد منجر شود. بنابراین هدف، صرفاً کاهش سرعت نیست؛ بلکه دستیابی به جریان کنترلشده و پرشدن مناسب قالب است.
دمای ریختن نیز باید با توجه به نوع فولاد، دمای مایعشدن، هندسه قطعه و زمان پرشدن انتخاب شود. دمای ناکافی احتمال ناقصپرشدن و درز سرد را افزایش میدهد؛ درحالیکه افزایش بیرویه دما میتواند پیامدهایی مانند افزایش واکنش مذاب با قالب یا تشدید برخی مشکلات فرآیندی داشته باشد.
در سالهای اخیر، استفاده از شبیهسازی رایانهای برای بررسی الگوی جریان، پرشدن قالب و انجماد، امکان ارزیابی طرحهای مختلف پیش از تولید واقعی را فراهم کرده است. این ابزار میتواند در شناسایی نقاط مستعد عیب و کاهش آزمونوخطای تولید مفید باشد؛ البته دقت نتایج آن به کیفیت دادههای ورودی، مدلسازی و اعتبارسنجی با فرآیند واقعی وابسته است.
۶. انجماد و تغذیه؛ چالش اصلی در تولید قطعات سنگین
انجماد یکی از حساسترین مراحل ریختهگری فولاد است. با انتقال حرارت از مذاب به قالب، لایههای جامد از سطح به سمت داخل شکل میگیرند. همزمان با پیشرفت انجماد، انقباض حجمی ایجاد میشود و باید مذاب کافی به نواحی در حال انجماد برسد.
اگر یک ناحیه ضخیم پس از بستهشدن مسیر تغذیه همچنان در حال انجماد باشد، امکان تشکیل حفره انقباضی یا تخلخل انقباضی در آن افزایش مییابد. به همین دلیل، طراحی تغذیهکنندهها و کنترل جهت پیشروی انجماد اهمیت ویژهای دارد.
در قطعات بزرگ، شرایط پیچیدهتر است. تفاوت ضخامت مقاطع، فاصله زیاد از سطح قالب، تغییرات سرعت سردشدن و دشواری پیشبینی نقاط داغ میتوانند کنترل انجماد را با چالش مواجه کنند. در محصولات حجیم فولادی، جدایش کلان عناصر نیز ممکن است در کنار تخلخل و حفره انقباضی مطرح باشد.
برای کاهش این مشکلات، لازم است محل و ابعاد تغذیهکنندهها، هندسه قطعه، شرایط انتقال حرارت و ترتیب انجماد با یکدیگر هماهنگ باشند. استفاده از نرمافزارهای شبیهسازی انجماد میتواند در پیشبینی نقاط مستعد عیب و اصلاح طراحی کمککننده باشد.
نکته مهم این است که تمام عیوب داخلی از یک منشأ ایجاد نمیشوند. حفره انقباضی، تخلخل گازی، آخال و جدایش عناصر، سازوکارهای متفاوتی دارند و برای کنترل هرکدام باید علت اصلی شناسایی شود.
۷. عیوب رایج در ریختهگری فولاد و علل احتمالی آنها
شناخت عیوب ریختهگری به تولیدکننده کمک میکند تا بهجای اتکا به اصلاحات ظاهری، علت ریشهای مشکل را بررسی کند. مهمترین عیوب عبارتاند از:
ناقصپرشدن قالب (Misrun): زمانی رخ میدهد که مذاب پیش از پرکردن کامل حفره قالب، قابلیت جریانیافتن خود را از دست بدهد. دمای نامناسب، شرایط نامطلوب جریان یا هندسه دشوار قطعه میتوانند از عوامل مؤثر باشند.
درز سرد (Cold Shut): هنگامی ایجاد میشود که دو جبهه مذاب به یکدیگر میرسند، اما بهدلیل شرایط نامناسب دمایی یا جریان، اتصال کامل میان آنها شکل نمیگیرد.
حفره انقباضی و تخلخل انقباضی: از عیوب مرتبط با جبراننشدن انقباض در مرحله انجماد هستند. طراحی نامناسب تغذیه و بستهشدن زودهنگام مسیر ورود مذاب از عوامل مهم آنهاست.
تخلخل گازی: ممکن است در اثر محبوسشدن گاز یا شرایط نامناسب خروج گاز از قالب شکل بگیرد. تشخیص منشأ آن مستلزم بررسی شرایط ذوب، قالب و ریختن است.
پارگی گرم (Hot Tear): در مرحله پایانی انجماد و در شرایطی که انقباض قطعه با محدودیت و تنش همراه میشود، ممکن است ترکهای گرم ایجاد شوند. هندسه قطعه، شرایط انجماد و رفتار مکانیکی در دمای بالا در این پدیده نقش دارند.
ناخالصی ماسهای و آخالهای غیرفلزی: این عیوب ممکن است از فرسایش قالب، ورود ذرات غیرفلزی یا تشکیل و محبوسشدن محصولات واکنش در مذاب ناشی شوند.
نکته مهم در عیبیابی آن است که ظاهر مشابه الزاماً به معنای منشأ یکسان نیست. انتخاب روش اصلاح باید پس از بررسی شواهد، سوابق فرآیند و نتایج آزمونهای مناسب انجام شود.
۸. عملیات حرارتی؛ تنظیم ریزساختار و خواص مکانیکی
خروج قطعه از قالب به معنای پایان فرآیند تولید نیست. در بسیاری از فولادهای ریختهگریشده، دستیابی به خواص مکانیکی موردنیاز به عملیات حرارتی وابسته است.
عملیات حرارتی با کنترل دما، زمان نگهداری و سرعت سردشدن، ریزساختار فولاد را تغییر میدهد. نرمالهکردن، کوئنچ و تمپر از روشهای متداولی هستند که بسته به نوع فولاد و هدف موردنظر به کار میروند.
در نرمالهکردن، فولاد تا محدوده دمایی مناسب گرم و سپس تحت شرایط کنترلشده سرد میشود تا ریزساختار مطلوبی ایجاد شود. در کوئنچ، سردکردن سریع میتواند به تشکیل ساختارهای سختتر منجر شود. تمپر نیز معمولاً برای تنظیم تعادل میان سختی، استحکام و چقرمگی و کاهش برخی پیامدهای نامطلوب حالت کوئنچشده انجام میشود.
انتخاب چرخه حرارتی باید بر اساس ترکیب شیمیایی، قابلیت سختپذیری، ابعاد قطعه و خواص هدف انجام شود. قطعات ضخیم ممکن است در سطح و مرکز خود سرعت سردشدن متفاوتی داشته باشند. این تفاوت میتواند به ایجاد ریزساختار و خواص غیرهمگن منجر شود؛ بنابراین طراحی عملیات حرارتی برای قطعات سنگین نیازمند شناخت رفتار حرارتی آنهاست.
بااینحال، یک محدودیت اساسی وجود دارد: عملیات حرارتی نمیتواند همه عیوب ریختهگری را برطرف کند. حفره انقباضی، آخال درشت یا ترک موجود در قطعه، صرفاً با اجرای کوئنچ و تمپر از بین نمیرود. به همین دلیل، کیفیت ریختهگری و کیفیت عملیات حرارتی باید بهصورت مکمل و مستقل کنترل شوند.
همچنین نتایج آزمون مکانیکی نمونه همراه قطعه، لزوماً تمام خواص نقاط مختلف قطعه واقعی را نشان نمیدهد. تفاوت ابعاد، شرایط انجماد و سرعت سردشدن میتواند بر ریزساختار و خواص اثر بگذارد. بنابراین، محل برداشت نمونه و میزان ارتباط آن با قطعه نهایی باید هنگام تفسیر نتایج در نظر گرفته شود.
۹. بازرسی و آزمونهای غیرمخرب؛ ارزیابی سلامت قطعه
حتی با وجود کنترل دقیق فرآیند تولید، بازرسی نهایی برای ارزیابی انطباق قطعه با الزامات فنی ضروری است. انتخاب روش بازرسی به جنس ماده، نوع عیب مورد انتظار، ابعاد قطعه، شرایط بهرهبرداری و معیار پذیرش بستگی دارد.
روشهای مختلف آزمون غیرمخرب، قابلیتها و محدودیتهای متفاوتی دارند:
- بازرسی چشمی و کنترل ابعادی: برای بررسی وضعیت ظاهری، کیفیت سطح و انطباق ابعاد با نقشه استفاده میشوند؛ اما عیوب داخلی را بهطور مستقیم آشکار نمیکنند.
- آزمون مایع نافذ (PT): برای آشکارسازی ناپیوستگیهایی مناسب است که به سطح باز هستند. این روش نمیتواند بهتنهایی تخلخل یا ترکهای کاملاً مدفون را شناسایی کند.
- آزمون ذرات مغناطیسی (MT): در مواد فرومغناطیس برای شناسایی ناپیوستگیهای سطحی و برخی ناپیوستگیهای نزدیک سطح کاربرد دارد.
- آزمون فراصوتی (UT): با استفاده از امواج صوتی، برای بررسی عیوب داخلی مناسب است؛ اما قابلیت تشخیص آن به هندسه قطعه، ساختار ماده، نوع عیب و روش آزمون بستگی دارد.
- آزمون رادیوگرافی (RT): برای بررسی برخی ناپیوستگیهای داخلی، از جمله انواع مشخصی از تخلخل و حفرهها، کاربرد دارد. قابلیت آشکارسازی به ضخامت، جنس، جهت عیب و پارامترهای آزمون وابسته است.
هیچیک از این روشها برای تمام انواع عیوب و همه هندسهها بهترین انتخاب نیست. برای مثال، عیبی که به سطح باز است ممکن است با مایع نافذ بهخوبی آشکار شود، درحالیکه برای بررسی یک ناپیوستگی مدفون به روش دیگری نیاز باشد.
معیار پذیرش نیز باید متناسب با کاربرد قطعه، الزامات قراردادی و استاندارد تعیینشده انتخاب شود. وجود هر ناپیوستگی الزاماً به معنای مردودبودن قطعه نیست؛ اندازه، محل، نوع عیب و میزان تأثیر آن بر عملکرد، در ارزیابی اهمیت دارند.
مستندسازی نتایج آزمونها، ثبت شرایط تولید و حفظ قابلیت ردیابی قطعه، به تولیدکننده و خریدار کمک میکند تا درباره کیفیت محصول بر اساس شواهد فنی تصمیم بگیرند.
۱۰. نقش یکپارچگی فرآیند در کیفیت محصولات استیلریزان
بررسی عوامل مؤثر بر کیفیت قطعات فولادی نشان میدهد که هیچ مرحلهای را نمیتوان بهتنهایی مسئول کیفیت نهایی دانست. انتخاب آلیاژ مناسب، بدون کنترل شرایط ذوب، کافی نیست؛ عملیات حرارتی صحیح نیز نمیتواند جای طراحی مناسب انجماد و تغذیه را بگیرد. همچنین انجام آزمونهای متعدد، اگر بدون شناخت نوع عیوب و معیار پذیرش باشد، لزوماً به ارزیابی دقیقتری منجر نمیشود.
در تولید فولادهای آلیاژی و قطعات سفارشی، هماهنگی میان دانش متالورژی، طراحی مهندسی، کنترل فرآیند و ارزیابی کیفیت اهمیت اساسی دارد. استیلریزان نیز در معرفی توانمندیهای تولیدی خود باید بر همین نگاه یکپارچه تأکید کند؛ یعنی کیفیت را نه صرفاً نتیجه یک مرحله، بلکه حاصل مجموعهای از تصمیمهای فنی در طول فرآیند تولید بداند.
برای خریداران صنعتی نیز توجه به چند پرسش میتواند در ارزیابی تأمینکننده مفید باشد:
- آیا ترکیب شیمیایی و خواص مکانیکی موردنیاز بهصورت مشخص تعریف شدهاند؟
- آیا روش تولید و عملیات حرارتی با شرایط کاری قطعه تناسب دارند؟
- آیا نوع بازرسی و معیار پذیرش عیوب پیش از سفارش مشخص شده است؟
- آیا نتایج آزمونها و اطلاعات لازم برای ردیابی محصول در دسترس هستند؟
پاسخ مستند به این پرسشها، ارزیابی فنی و اقتصادی محصول را دقیقتر میکند و از تصمیمگیری صرفاً بر اساس قیمت یا ظاهر قطعه جلوگیری خواهد کرد.
کیفیت قطعات فولادی ریختهگریشده، حاصل مجموعهای از تصمیمهای مهندسی و کنترل دقیق مراحل تولید است؛ از انتخاب مواد اولیه و طراحی قطعه تا ذوب، ریختهگری، عملیات حرارتی و بازرسی نهایی. توجه همزمان به این عوامل، زمینه دستیابی به خواص مکانیکی مناسب، عملکرد قابلاعتماد و عمر کاری مطلوب قطعات را فراهم میکند.
شرکت استیلریزان با تمرکز بر تولید فولادهای آلیاژی و قطعات فولادی سفارشی و بهرهگیری از روشهای نوین عملیات حرارتی، در مسیر ارتقای کیفیت و بهبود عملکرد قطعات مورد استفاده در صنایع مختلف گام برمیدارد. در تولید قطعاتی که تحت تنشهای مکانیکی، ضربه و سایش قرار دارند، شناخت رفتار فولاد و کنترل فرآیندهای تولید، از عوامل مهم در دستیابی به عملکرد مطلوب و افزایش بهرهوری در شرایط کاری است.
جمعبندی
کیفیت قطعات فولادی ریختهگریشده حاصل مجموعهای از عوامل بههمپیوسته است: طراحی صحیح هندسه، انتخاب ترکیب شیمیایی مناسب، کنترل تمیزی مذاب، مدیریت گازها، طراحی قالب و سیستم راهگاهی، کنترل انجماد و تغذیه، عملیات حرارتی متناسب و بازرسی اصولی.
هرکدام از این مراحل نقش مشخصی در کاهش احتمال عیوب و دستیابی به خواص موردنیاز دارند. بااینحال، کنترل مؤثر کیفیت زمانی حاصل میشود که این مراحل بهعنوان اجزای یک فرآیند یکپارچه دیده شوند و تصمیمهای فنی بر اساس شرایط واقعی تولید و کاربرد قطعه اتخاذ شوند.
برای تولیدکننده، چنین رویکردی به معنای توجه همزمان به کیفیت، قابلیت تکرار فرآیند و انطباق محصول با مشخصات فنی است. برای خریدار نیز به معنای ارزیابی دقیقتر محصول، شناخت محدودیتهای آزمونها و انتخاب آگاهانهتر تأمینکننده خواهد بود.
در نهایت، کیفیت واقعی یک قطعه فولادی فقط در ظاهر آن خلاصه نمیشود؛ بلکه در ترکیب شیمیایی، ریزساختار، سلامت داخلی، خواص مکانیکی و توانایی آن برای پاسخگویی به شرایط کاری تعریف میشود.
منابع علمی و تخصصی
۱. Steel Founders’ Society of America (SFSA). Ordering Steel Castings.
مرجع تخصصی درباره طراحی قطعات فولادی ریختهگریشده، انقباض، تغذیه، الزامات سفارش و ملاحظات کیفیت.
https://www.sfsa.org/subject-areas/education/ordering-steel-castings
۲. Steel Founders’ Society of America (SFSA). Carbon and Low Alloy Steel Casting Mechanical Properties.
منبعی درباره خواص مکانیکی فولادهای ریختهگریشده کربنی و کمآلیاژ و ارتباط ترکیب، ریزساختار و عملیات حرارتی با خواص نهایی.
https://www.sfsa.org/sc3/downloads/Steel%20Casting%20Properties.pdf
۳. Steel Founders’ Society of America (SFSA). Non-Destructive Testing.
مروری بر روشهای آزمون غیرمخرب و کاربرد آنها در ارزیابی قطعات ریختهگریشده.
۴. Steel Founders’ Society of America (SFSA). Inclusion Modeling.
گزارش تخصصی درباره مدلسازی آخالها و بررسی برخی عوامل مؤثر بر تمیزی فولاد در فرآیند ریختهگری.
https://www.sfsa.org/wp-content/uploads/2022/09/AMC-22-3-Iowa-Inclusion_Modeling-Final.pdf
۵. Springer Nature. Nucleation, Growth, Transport, and Entrapment of Inclusions. Journal of The Minerals, Metals & Materials Society (JOM).
مروری بر تشکیل، رشد، انتقال و بهدامافتادن آخالهای غیرفلزی در فلزات.
https://link.springer.com/article/10.1007/s11837-013-0688-y
۶. Springer Nature. Optimized Gating System for Steel Castings. Journal of Materials Engineering and Performance.
پژوهشی درباره طراحی سیستم راهگاهی و تأثیر آن بر جریان مذاب و کیفیت قطعات فولادی ریختهگریشده.
https://link.springer.com/article/10.1007/s11665-018-3497-1
۷. ScienceDirect. Casting Defect.
مرجع آموزشی درباره انواع عیوب ریختهگری و علل احتمالی تشکیل آنها.
https://www.sciencedirect.com/topics/engineering/casting-defect
۸. Springer Nature. A Review on Prediction of Casting Defects in Steel Ingots.
مروری پژوهشی بر پیشبینی عیوب در شمشهای فولادی، از جمله عیوب مرتبط با انجماد و جدایش.
https://link.springer.com/article/10.1007/s42243-022-00848-7
۹. International Journal of Metalcasting, Springer Nature. Metalcasting Industry Research.
پژوهشی درباره برخی مسائل فرآیند ریختهگری و نقش مواد قالبگیری در کیفیت قطعات.
https://link.springer.com/article/10.1007/s40962-016-0123-6
۱۰. Springer Nature. Root Cause Analysis of Low Impact Toughness of Cast Steel Yokes.
مطالعه موردی درباره بررسی علل افت چقرمگی ضربهای در یک قطعه فولادی ریختهگریشده.
https://link.springer.com/article/10.1007/s11668-018-0565-7
۱۱. Springer Nature. Behaviour of Hydrogen in Industrial Scale Steel Melts.
پژوهشی درباره رفتار هیدروژن در مذاب فولاد در مقیاس صنعتی.
https://link.springer.com/article/10.1007/s12666-018-1381-1
۱۲. ASM International. Shrinkage Porosity and Gas Porosity.
مرجع تخصصی درباره سازوکار تشکیل تخلخل انقباضی و تخلخل گازی در مواد مهندسی.
https://www.asminternational.org/results/-/journal_content/56/ASMHBA0005222/BOOK-ARTICLE
۱۳. Springer Nature. Comparative Evaluation of Gating Systems in FeMnAl Castings. International Journal of Metalcasting، ۲۰۲۶.
مطالعهای درباره مقایسه سیستمهای راهگاهی و برخی شاخصهای مرتبط با آخالها و خواص قطعات ریختهگریشده.
https://link.springer.com/article/10.1007/s40962-026-01980-w
توضیح: منابع فوق برای مطالعه و پیگیری مباحث فنی معرفی شدهاند. ارجاع به یک منبع به معنای آن نیست که تمام نتایج آن مستقیماً برای هر نوع فولاد، هر روش ریختهگری یا هر قطعه صنعتی قابل تعمیم است.