مقدمه
چرا بعضی قطعات فولادی سالها در شرایط دشوار صنعتی کار میکنند، اما بعضی دیگر با وجود ظاهر مشابه، خیلی زود دچار سایش، ترک یا شکست میشوند؟ پاسخ این سؤال را باید در مجموعهای از عوامل جستوجو کرد که یکی از مهمترین آنها، ساختار داخلی فولاد و نحوه شکلگیری آن در فرایند تولید است.
در صنایع معدنی، راهسازی، نفت و گاز و ماشینسازی، قطعات فولادی اغلب باید فشارهای مکانیکی، ضربههای متوالی، سایش شدید و شرایط دشوار محیطی را تحمل کنند. در چنین شرایطی، انتخاب فولاد مناسب اهمیت زیادی دارد؛ اما ترکیب شیمیایی بهتنهایی برای تضمین عملکرد مطلوب کافی نیست. فولاد باید طی فرایندهای تولید و عملیات حرارتی، به خواصی متناسب با کاربرد نهایی خود دست پیدا کند.
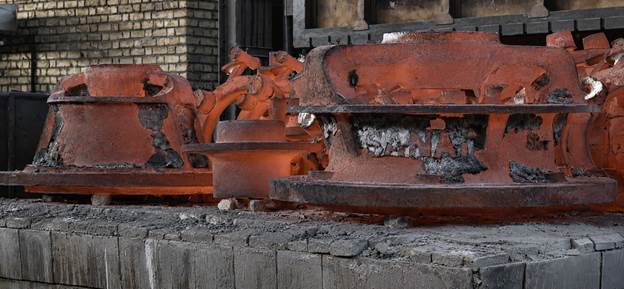
عملیات حرارتی یکی از مهمترین مراحل در تنظیم خواص مکانیکی فولاد و بهبود عملکرد آن در شرایط کاری مشخص است. این فرایند با کنترل دما، زمان و شرایط سردشدن، ساختار میکروسکوپی فولاد را تغییر میدهد و امکان تنظیم سختی، استحکام، چقرمگی و مقاومت به سایش را فراهم میکند.
برای مثال، قطعهای که در تماس مداوم با سنگهای سخت معدن قرار دارد، باید در برابر سایش مقاومت کافی داشته باشد؛ اما اگر سختی آن بدون توجه به چقرمگی افزایش یابد، احتمال لبپریدگی یا شکست در اثر ضربه نیز ممکن است بیشتر شود. بنابراین، هدف از عملیات حرارتی صرفاً سختتر کردن فولاد نیست، بلکه دستیابی به تعادل مناسبی میان خواص موردنیاز قطعه است.
این موضوع در تولید فولادهای آلیاژی و قطعات صنعتی اهمیت ویژهای دارد. استیل ریزان با چهار دهه سابقه فعالیت در تولید فولادهای آلیاژی و ساخت قطعات سفارشی تا وزن ۱۰ تن، در حوزهای فعالیت میکند که شناخت رفتار مواد، انتخاب فرایند مناسب و کنترل خواص نهایی، نقش مهمی در کیفیت محصول دارد. بهرهگیری از روشهای نوین عملیات حرارتی نیز در همین چارچوب معنا پیدا میکند: دستیابی به خواصی متناسب با نیاز واقعی قطعه، نه صرفاً رسیدن به یک عدد مشخص در آزمون سختی.
در این مقاله، مبانی علمی عملیات حرارتی، روشهای متداول، عوامل مؤثر بر دوام قطعات و اهمیت کنترل کیفیت در این فرایند را بررسی میکنیم.
۱. عملیات حرارتی فولاد چیست؟
عملیات حرارتی (Heat Treatment) مجموعهای از فرایندهای کنترلشده گرمکردن و سردکردن فلزات است که با هدف ایجاد تغییرات مطلوب در ساختار داخلی و خواص آنها انجام میشود. در فولادها، این تغییرات میتوانند بر سختی، استحکام، چقرمگی، قابلیت ماشینکاری، مقاومت به سایش و پایداری ابعادی اثر بگذارند.
برای درک بهتر موضوع، باید به ساختار میکروسکوپی فولاد توجه کنیم. فولاد از آهن، کربن و در بسیاری از موارد عناصر آلیاژی مانند کروم، منگنز، مولیبدن و نیکل تشکیل شده است. این عناصر در کنار شرایط حرارتی تعیین میکنند که چه فازها و ریزساختارهایی در فولاد تشکیل شوند.
فریت، پرلیت، بینیت و مارتنزیت از ساختارهای مهمی هستند که در فولادها دیده میشوند. هرکدام از این ساختارها ویژگیهای متفاوتی دارند و نسبت آنها، اندازه و توزیعشان میتواند بر رفتار مکانیکی فولاد تأثیر بگذارد.
برای مثال، مارتنزیت در بسیاری از فولادهای قابل سختکاری، ساختاری با سختی بالا ایجاد میکند. بااینحال، مارتنزیت حاصل از کوئنچ ممکن است تنشهای داخلی زیادی داشته باشد و در شرایطی شکننده باشد. به همین دلیل، در بسیاری از کاربردها پس از سختکاری از تمپرکردن استفاده میشود.
بر اساس مرجع تخصصی ASM Handbook, Volume 4A: Steel Heat Treating Fundamentals and Processes، طراحی عملیات حرارتی باید بر مبنای اصول متالورژی فیزیکی، ترکیب فولاد، قابلیت سختشوندگی و خواص مورد انتظار انجام شود. [۱، ۲]
۲. عملیات حرارتی چگونه دوام قطعات فولادی را افزایش میدهد؟
دوام یک قطعه صنعتی فقط به سختی آن وابسته نیست. قطعه ممکن است در برابر سایش عملکرد خوبی داشته باشد، اما تحت ضربه بشکند؛ یا استحکام بالایی داشته باشد، ولی در اثر تنشهای داخلی و ترکخوردگی زودتر از انتظار از کار بیفتد.
عملیات حرارتی اصولی میتواند از چند مسیر به بهبود عملکرد قطعه کمک کند.
۲.۱. افزایش سختی و مقاومت به سایش
سختی، مقاومت ماده در برابر تغییر شکل موضعی یا فرورفتگی است. در قطعاتی که با خاک، سنگ و مواد معدنی تماس دارند، سختی مناسب میتواند در کاهش سایش مؤثر باشد.
در فرایند سختکاری، فولاد تا محدوده دمایی متناسب با گرید خود گرم میشود و سپس با سرعت مشخصی سرد میگردد. در فولادهای مناسب، این فرایند میتواند به تشکیل مارتنزیت و افزایش سختی منجر شود.
بااینحال، مقاومت به سایش تنها تابع سختی نیست. نوع سایش، اندازه و سختی ذرات ساینده، فشار تماس، سرعت حرکت، شرایط روانکاری و ساختار ریزمقیاس ماده نیز بر نرخ سایش تأثیر دارند.
برای نمونه، ناخن باکت بیل مکانیکی هنگام نفوذ به زمین و جابهجایی مواد معدنی، در معرض تماس سایشی و ضربه قرار دارد. اگر خواص فولاد و عملیات حرارتی آن با شرایط کاری هماهنگ باشند، میتوان انتظار عملکرد مناسبتری داشت.
نکته مهم این است که بیشترین سختی لزوماً به معنای بیشترین دوام نیست. سختی بیش از حد، در صورت کاهش نامناسب چقرمگی، ممکن است خطر شکست یا لبپریدگی را افزایش دهد.
۲.۲. بهبود چقرمگی و مقاومت در برابر ضربه
چقرمگی (Toughness) توانایی ماده برای جذب انرژی پیش از شکست است. این ویژگی در قطعاتی که ضربههای ناگهانی، بارهای متغیر یا تنشهای متمرکز را تحمل میکنند، اهمیت زیادی دارد.
تمپرکردن (Tempering) یکی از روشهای اصلی تنظیم این ویژگی است. در این فرایند، فولاد سختشده تا دمایی پایینتر از دمای بحرانی مربوطه گرم و برای مدت معینی نگه داشته میشود. سپس طبق شرایط تعیینشده سرد میشود.
تمپرکردن معمولاً به کاهش تنشهای ناشی از کوئنچ و تنظیم تعادل میان سختی و چقرمگی کمک میکند. میزان تغییر خواص به دما، زمان، ترکیب شیمیایی و ریزساختار اولیه وابسته است. [۳]
در قطعات معدنی، این تعادل اهمیت عملی دارد. یک ناخن بیل مکانیکی باید در برابر سایش مقاومت کند، اما همزمان باید بتواند ضربههای ناشی از برخورد با سنگ را نیز تحمل کند. اگر فقط سختی افزایش یابد و سایر خواص نادیده گرفته شوند، نتیجه ممکن است برخلاف انتظار باشد.
۲.۳. افزایش استحکام و مقاومت در برابر تغییر شکل
استحکام مکانیکی نشان میدهد که ماده تا چه اندازه میتواند بار واردشده را بدون تغییر شکل نامطلوب یا شکست تحمل کند.
عملیات حرارتی، بسته به نوع فولاد و روش انتخابشده، میتواند استحکام تسلیم و استحکام کششی را تغییر دهد. این موضوع برای قطعاتی که تحت فشار، خمش یا بارگذاری تکرارشونده قرار میگیرند، اهمیت دارد.
بااینحال، استحکام بالاتر بهتنهایی تضمینکننده عملکرد بهتر نیست. طراحی قطعه، کیفیت ساخت، تمرکز تنش، شرایط نصب و نوع بارگذاری نیز در عمر کاری آن نقش دارند.
۲.۴. کنترل تنشهای داخلی و پایداری ابعادی
گرمکردن و سردکردن قطعات فولادی میتواند به دلیل اختلاف دمای بخشهای مختلف، تنشهای حرارتی ایجاد کند. علاوه بر آن، تغییرات ساختاری حین عملیات حرارتی نیز ممکن است با تغییر حجم همراه باشند و تنشهای پسماند ایجاد کنند.
این پدیده در قطعات ضخیم، سنگین و دارای هندسه پیچیده اهمیت بیشتری دارد. اگر تنشها و تغییر شکلها بهدرستی کنترل نشوند، ممکن است قطعه دچار تابیدگی، تغییر ابعاد یا ترکخوردگی شود.
کنترل دمای کوره، زمان ماند، نحوه چیدمان قطعه، شرایط سردکردن و انتخاب محیط کوئنچ از عواملی هستند که در کاهش این مشکلات نقش دارند. [۴]
۳. مهمترین روشهای عملیات حرارتی فولاد
همه قطعات فولادی به یک روش حرارتی نیاز ندارند. روش مناسب به ترکیب شیمیایی فولاد، ابعاد قطعه، شکل هندسی، خواص مورد انتظار و شرایط استفاده بستگی دارد.
۳.۱. سختکاری و کوئنچ (Hardening and Quenching)
در سختکاری متداول فولاد، قطعه تا محدوده دمایی مناسب گرم میشود تا ساختار موردنیاز برای سختشدن شکل بگیرد. سپس با استفاده از محیطی مانند روغن، آب، محلول پلیمری یا گاز، طبق فرایند طراحیشده سرد میشود.
هدف از کوئنچ، ایجاد سرعت سردشدن مناسب برای تشکیل ریزساختار موردنظر است. انتخاب محیط سردکننده به نوع فولاد، اندازه قطعه، هندسه و حساسیت آن به ترک یا تغییر شکل بستگی دارد.
سردکردن بسیار سریع یا نامتناسب ممکن است تنشهای داخلی را افزایش دهد و خطر ترکخوردگی را بالا ببرد. در مقابل، سردکردن ناکافی نیز ممکن است باعث شود سختی مورد انتظار در عمق قطعه حاصل نشود.
به همین دلیل، تعیین چرخه سختکاری باید بر اساس مشخصات فولاد انجام شود، نه صرفاً با انتخاب یک دمای عمومی برای همه قطعات.
۳.۲. تمپرکردن یا برگشت (Tempering)
پس از سختکاری، تمپرکردن در بسیاری از فولادها برای تنظیم خواص مکانیکی به کار میرود. در این مرحله، قطعه مجدداً تا دمایی پایینتر از محدوده بحرانی گرم میشود و برای مدت مشخصی در آن دما باقی میماند.
تمپرکردن معمولاً سختی را تا اندازهای کاهش میدهد، اما میتواند چقرمگی و پایداری ساختار را بهبود بخشد. میزان این تغییر به گرید فولاد و شرایط عملیات بستگی دارد.
در انتخاب دمای تمپر باید توجه داشت که یک چرخه حرارتی مناسب برای یک فولاد ممکن است برای فولاد دیگر مناسب نباشد. برخی فولادهای آلیاژی نیز رفتار ویژهای در برابر تمپرکردن دارند.
۳.۳. آنیل یا بازپخت (Annealing)
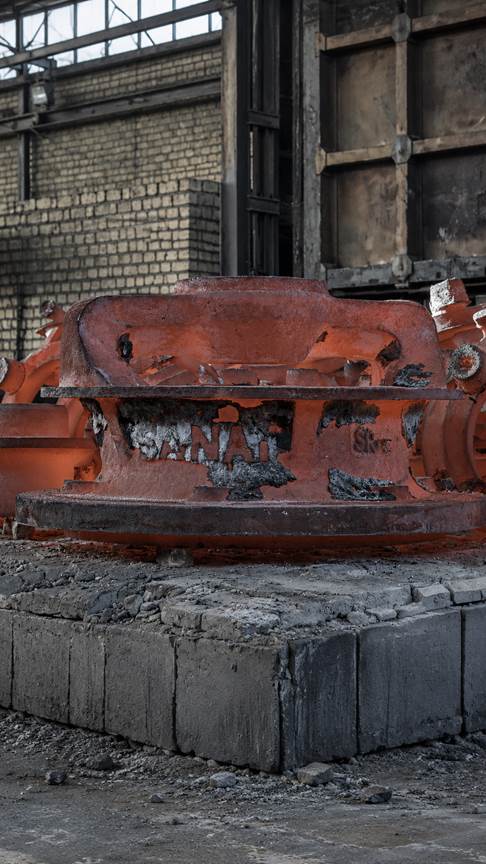
آنیل با هدفهایی مانند نرمکردن فولاد، بهبود قابلیت ماشینکاری، کاهش برخی تنشهای داخلی یا آمادهسازی ماده برای مراحل بعدی تولید انجام میشود.
این فرایند بسته به نوع آن، شامل گرمکردن تا محدوده دمایی مشخص و سردکردن طبق شرایط تعریفشده است. در بسیاری از روشهای آنیل، سردشدن آهستهتر از فرایند سختکاری انجام میشود.
آنیل الزاماً برای افزایش سختی یا مقاومت سایشی به کار نمیرود؛ در بسیاری از موارد، هدف اصلی تسهیل عملیات تولید یا آمادهسازی ساختار فولاد است.
۳.۴. نرمالهکردن (Normalizing)
در نرمالهکردن، فولاد تا محدوده دمایی مناسب گرم و سپس معمولاً در هوا سرد میشود. این فرایند میتواند به اصلاح ریزساختار و بهبود یکنواختی آن کمک کند.
نرمالهکردن در برخی فولادها برای آمادهسازی قطعه جهت عملیات بعدی یا دستیابی به خواص مکانیکی مشخص استفاده میشود. نتیجه نهایی به ترکیب فولاد، ضخامت قطعه و شرایط سردشدن بستگی دارد.
۳.۵. سختکاری سطحی (Surface Hardening)
گاهی لازم است سطح قطعه در برابر سایش مقاوم باشد، اما بخش داخلی آن چقرمگی مناسبی حفظ کند. در چنین شرایطی، روشهای سختکاری سطحی میتوانند کاربرد داشته باشند.
در سختکاری القایی، از میدان الکترومغناطیسی برای گرمکردن سریع ناحیه مشخصی از قطعه استفاده میشود و سپس آن ناحیه سرد میگردد. این روش میتواند سختی سطح را افزایش دهد، در حالی که بخش داخلی نسبتاً نرمتر باقی بماند.
روشهای دیگری مانند کربندهی و نیتروژندهی نیز برای تغییر خواص سطح به کار میروند، اما سازوکار آنها با سختکاری القایی متفاوت است. انتخاب هر روش باید بر اساس جنس فولاد، عمق لایه موردنیاز و شرایط کاری انجام شود. [۱]
۴. چرا ترکیب شیمیایی فولاد بهاندازه عملیات حرارتی اهمیت دارد؟
یکی از نکات مهم در متالورژی این است که عملیات حرارتی نمیتواند محدودیتهای اساسی ترکیب شیمیایی فولاد را بهطور کامل جبران کند. فولاد باید از ابتدا برای خواص موردنیاز انتخاب شود.
کربن در قابلیت سختشدن و تشکیل مارتنزیت نقش مهمی دارد. عناصر آلیاژی مانند کروم، منگنز و مولیبدن میتوانند قابلیت سختشوندگی برخی فولادها را افزایش دهند. نیکل نیز در گریدهای مناسب میتواند در بهبود چقرمگی نقش داشته باشد.
البته اثر هر عنصر به مقدار آن و ترکیب کلی فولاد بستگی دارد. وجود یک عنصر آلیاژی بهتنهایی تضمین نمیکند که قطعه در برابر سایش یا ضربه عملکرد مطلوبی داشته باشد.
در اینجا باید بین دو مفهوم تفاوت قائل شد:
- سختی (Hardness): مقاومت ماده در برابر فرورفتگی یا تغییر شکل موضعی.
- قابلیت سختشوندگی (Hardenability): توانایی فولاد برای ایجاد ساختار سختشده در عمق مشخصی از قطعه، تحت شرایط سردکردن معین.
این تفاوت بهویژه در قطعات بزرگ اهمیت دارد. ممکن است سطح یک قطعه سختی بالایی داشته باشد، اما خواص در بخشهای داخلی آن متفاوت باشد. ترکیب شیمیایی، ضخامت مقطع و شدت سردکردن در این موضوع نقش دارند.
ازاینرو، در تولید قطعات سنگین، انتخاب آلیاژ و طراحی عملیات حرارتی باید از ابتدا هماهنگ انجام شوند. [۱، ۲]
۵. چالشهای عملیات حرارتی قطعات فولادی بزرگ
در قطعات سنگین، کنترل عملیات حرارتی پیچیدهتر میشود. ابعاد و ضخامت قطعه بر انتقال حرارت تأثیر میگذارند و ممکن است سطح و مغز قطعه رفتار حرارتی یکسانی نداشته باشند.
مهمترین چالشها عبارتاند از:
اختلاف دمای سطح و مغز: بخشهای داخلی قطعات ضخیم ممکن است با سرعت متفاوتی گرم یا سرد شوند. این اختلاف میتواند بر ریزساختار و خواص نهایی تأثیر بگذارد.
تغییر شکل و اعوجاج: تغییرات دمایی و تبدیلهای متالورژیکی میتوانند ابعاد قطعه را تغییر دهند. این موضوع در قطعات دارای تلرانسهای دقیق اهمیت ویژهای دارد.
ترکخوردگی: تنشهای حرارتی و تغییرات حجم ناشی از تبدیل فازها، در کنار انتخاب نامناسب فولاد یا شرایط سردکردن، میتوانند خطر ترک را افزایش دهند.
ناهمگنی خواص: اگر شرایط حرارتی در نقاط مختلف قطعه یکسان نباشد، ممکن است سختی و ریزساختار در بخشهای مختلف تفاوت داشته باشند.
دکربورهشدن سطح: در برخی شرایط حرارتی و اتمسفری، کربن سطح فولاد کاهش مییابد. این پدیده میتواند سختی سطح را تحت تأثیر قرار دهد و برای قطعاتی که در معرض سایش هستند، اهمیت داشته باشد.
به همین دلیل، کنترل دقیق فرایند، انتخاب تجهیزات مناسب و تدوین چرخه حرارتی متناسب با قطعه اهمیت زیادی دارد. منابع تخصصی ASM نیز کنترل فرایند، تنشهای پسماند، تغییر شکل و ترکخوردگی را از موضوعات کلیدی فناوری عملیات حرارتی میدانند. [۴]
۶. عملیات حرارتی چه نقشی در دوام قطعات معدنی و راهسازی دارد؟
قطعات ماشینآلات راهسازی و معدنی در محیطهایی فعالیت میکنند که سایش، ضربه و بارگذاری متغیر اغلب بهصورت همزمان وجود دارند. به همین دلیل، خواص موردنیاز آنها باید متناسب با شرایط واقعی بهرهبرداری انتخاب شود.
ناخن بیل مکانیکی و لودر
ناخن باکت هنگام نفوذ به زمین و جابهجایی مواد، تحت تماس سایشی و نیروهای مکانیکی قرار دارد. در معادن سنگ سخت، ضربه نیز میتواند عامل مهمی در خرابی قطعه باشد.
اگر شرایط کاری عمدتاً سایشی باشد، مقاومت به سایش اهمیت زیادی دارد. در محیطهایی که ضربههای شدید وجود دارند، چقرمگی و مقاومت در برابر شکست نیز باید مورد توجه قرار گیرند.
بنابراین، انتخاب فولاد و عملیات حرارتی برای این قطعات باید بر اساس نوع ماده معدنی، شرایط کار و طراحی ناخن انجام شود. صرفاً افزایش سختی، راهحل مناسبی برای همه شرایط نیست.
کلنگها و قطعات نفوذکننده
کلنگها و سایر قطعاتی که برای نفوذ به مواد معدنی استفاده میشوند، ممکن است تحت ترکیبی از سایش، ضربه و تنشهای موضعی قرار بگیرند. در این کاربردها، ساختار فولاد و توزیع خواص مکانیکی در کنار هندسه قطعه اهمیت دارند.
قطعات صنعتی سنگین و سفارشی
در قطعات بزرگ صنعتی، علاوه بر دستیابی به خواص مکانیکی مطلوب، کنترل یکنواختی ساختار، تنشهای داخلی و ابعاد اهمیت دارد. هرچه ضخامت مقطع و پیچیدگی هندسی بیشتر باشد، طراحی و کنترل فرایند حرارتی نیز به دقت بیشتری نیاز خواهد داشت.
استیل ریزان با چهار دهه سابقه فعالیت در تولید فولادهای آلیاژی و قطعات سفارشی تا وزن ۱۰ تن، در همین حوزه فعالیت میکند. در تولید چنین قطعاتی، شناخت رفتار آلیاژها و بهرهگیری از روشهای نوین عملیات حرارتی میتواند بخشی از مسیر دستیابی به خواص متناسب با نیاز قطعه باشد.
البته عملکرد نهایی هر محصول باید بر اساس مشخصات فنی، آزمونهای مرتبط و شرایط واقعی استفاده ارزیابی شود.
۷. چگونه کیفیت عملیات حرارتی را ارزیابی کنیم؟
برای اطمینان از دستیابی به خواص موردنظر، بررسی یک شاخص بهتنهایی کافی نیست. روشهای ارزیابی باید با جنس فولاد، کاربرد قطعه و الزامات فنی آن تناسب داشته باشند.
آزمون سختی: برای بررسی مقاومت موضعی ماده در برابر فرورفتگی استفاده میشود. روش آزمون و محل اندازهگیری باید مشخص باشند؛ زیرا سختی سطحی الزاماً نماینده خواص کل مقطع نیست.
بررسی ریزساختار: با آمادهسازی نمونه متالوگرافی و مشاهده آن زیر میکروسکوپ میتوان اطلاعاتی درباره فازهای موجود، اندازه دانهها و برخی عیوب ساختاری به دست آورد.
آزمون کشش و ضربه: در صورت نیاز، این آزمونها برای ارزیابی استحکام و رفتار ماده در برابر بارگذاری یا جذب انرژی شکست انجام میشوند. نتایج باید با توجه به محل نمونهبرداری و الزامات استاندارد تفسیر شوند.
کنترل ابعادی: اندازهگیری ابعاد پس از عملیات حرارتی برای شناسایی تغییر شکل و بررسی انطباق قطعه با تلرانسهای طراحی اهمیت دارد.
آزمونهای غیرمخرب: روشهایی مانند بازرسی ذرات مغناطیسی یا آزمون فراصوت، بسته به جنس قطعه و نوع عیب مورد انتظار، میتوانند برای شناسایی برخی ناپیوستگیها استفاده شوند.
هیچکدام از این آزمونها بهتنهایی تضمینکننده دوام قطعه در محیط واقعی نیستند. برای مثال، سختی مناسب الزاماً به معنای مقاومت کافی در برابر ضربه یا سایش نیست. ارزیابی قابلاتکاتر زمانی حاصل میشود که نتایج آزمونها در کنار مشخصات مواد، سوابق فرایند و شرایط بهرهبرداری بررسی شوند.
۸. تأثیر عملیات حرارتی بر هزینه نهایی و بهرهوری
در خرید قطعات صنعتی، قیمت اولیه تنها یکی از معیارهای تصمیمگیری است. هزینه تعویض، توقف دستگاه، نیروی انسانی و زمان ازدسترفته نیز میتوانند بر هزینه واقعی استفاده از قطعه تأثیر بگذارند.
عملیات حرارتی مناسب، در صورت هماهنگی با طراحی و شرایط کاری، میتواند به افزایش عمر مفید قطعه و کاهش دفعات تعویض کمک کند. در مقابل، فرایند نامناسب ممکن است باعث ترکخوردگی، تغییر شکل یا دستیابینیافتن به خواص مورد انتظار شود..
۹. رویکرد استیل ریزان در تولید فولادهای آلیاژی و قطعات سفارشی
تولید قطعات فولادی صنعتی، بهویژه قطعاتی که در شرایط دشوار کاری استفاده میشوند، به هماهنگی میان انتخاب مواد، طراحی، فرایند تولید و عملیات حرارتی نیاز دارد. هیچ مرحلهای بهتنهایی نمیتواند کیفیت نهایی را تضمین کند.
استیل ریزان با چهار دهه سابقه فعالیت در تولید فولادهای آلیاژی و ساخت قطعات سفارشی تا وزن ۱۰ تن، در حوزهای فعالیت میکند که شناخت رفتار فولاد و توجه به الزامات فنی هر قطعه اهمیت بالایی دارد.
در چنین فرایندهایی، انتخاب آلیاژ متناسب با کاربرد و بهرهگیری از روشهای نوین عملیات حرارتی میتواند به دستیابی به خواص موردنیاز کمک کند. نوع عملیات حرارتی باید با توجه به ترکیب شیمیایی، ابعاد، هندسه و عملکرد مورد انتظار قطعه انتخاب شود.
برای یک قطعه، مقاومت به سایش ممکن است اولویت اصلی باشد؛ برای قطعهای دیگر، تحمل ضربه یا حفظ ابعاد اهمیت بیشتری داشته باشد. رویکرد مهندسی به معنای شناخت این تفاوتها و انتخاب فرایندی است که با نیاز واقعی محصول هماهنگ باشد.
در نهایت، ارزیابی کیفیت باید بر اساس مشخصات فنی و نتایج آزمونهای مرتبط انجام شود. این نگاه، مبنایی علمی برای تولید قطعاتی فراهم میکند که قرار است در محیطهای صنعتی با شرایط کاری متفاوت مورد استفاده قرار گیرند.
جمعبندی
عملیات حرارتی یکی از مراحل مهم در تعیین خواص نهایی قطعات فولادی است. این فرایند میتواند با تغییر ریزساختار، تنظیم سختی و استحکام، بهبود تعادل میان سختی و چقرمگی و کنترل برخی تنشهای داخلی، به عملکرد مناسبتر قطعات در شرایط کاری دشوار کمک کند.
بااینحال، نتیجه مطلوب زمانی حاصل میشود که نوع فولاد، ترکیب شیمیایی، هندسه قطعه، روش عملیات حرارتی و شرایط بهرهبرداری بهصورت یکپارچه بررسی شوند. سختی بیشتر همیشه به معنای دوام بیشتر نیست و کیفیت واقعی باید با مجموعهای از شاخصهای فنی و عملکردی سنجیده شود.
برای تولید فولادهای آلیاژی و قطعات سفارشی، این نگاه جامع اهمیت ویژهای دارد. استیل ریزان با چهار دهه سابقه فعالیت در این حوزه، تولید قطعات تا وزن ۱۰ تن و بهرهگیری از روشهای نوین عملیات حرارتی، در زمینهای فعالیت میکند که شناخت علمی مواد و توجه به الزامات تولید، بخش مهمی از مسیر دستیابی به محصول مناسب است.
در نهایت، هدف از عملیات حرارتی صرفاً تغییر خواص فولاد نیست؛ هدف، آمادهسازی ماده برای عملکردی متناسب با مأموریتی است که قطعه در صنعت بر عهده دارد.
منابع علمی و مراجع معتبر
1. ASM International. ASM Handbook, Volume 4A: Steel Heat Treating Fundamentals and Processes. Edited by Jon L. Dossett and George E. Totten, 2013.
2. Dossett, J. L., and Boyer, H. E. Practical Heat Treating, 2nd Edition. ASM International, 2006.
3. Penha, R. N., Canale, L. C. F., Vatavuk, J., and Lampman, S. “Tempering of Steels.” ASM Handbook, Volume 4A, 2013, pp. 327–351.
4. ASM International. ASM Handbook, Volume 4B: Steel Heat Treating Technologies. Edited by Jon L. Dossett and George E. Totten, 2014.